Introduktion
Kapsyler är bland de mest volymer av plastprodukter i världen. Ett enda dryckes- eller vattenmärke kan konsumera miljontals kapsyler dagligen. För att möta denna efterfrågan har form- och processteknologier utvecklats för att producera kapsyler vid cykler på under fyra sekunder, med 48, 64 eller till och med 96 hålrum per form. Två dominerande teknologier konkurrerar i detta område: formpressning och formsprutning. Var och en har sina styrkor, och att förstå dem är avgörande för alla formtillverkare eller formare som betjänar förslutningsindustrin.
Som en formtekniker med årtionden av erfarenhet av förpackningsformar med hög kavitation, kommer jag att leda dig genom de tekniska nyanserna av båda metoderna och sedan fokusera på formsprutningsteknikerna som möjliggör höghastighetsproduktion med hög kavitetskåpa – varma löpare ventilportstyrning, höghastighetsoptimering med utstötning i verklig värld, och kylning. Fallstudie med 48-hålslocksform.
1. Formpressning vs. formsprutning för kapsyler
Formpressningsprocess:
En förvägd smält plastformning (vanligtvis PP eller HDPE) släpps i ett öppet formhålrum. Formen stängs och komprimerar materialet till formen på locket. Efter en kort kylningstid skjuts locket ut. Denna process är kontinuerlig och roterande: flera formar på en karusell öppnas och stängs i följd.
Formsprutningsprocess:
Smält plast injiceras under högt tryck i ett slutet formhålrum throm ett hett löparsystem. Efter packning och kylning öppnas formen och locken skjuts ut. Formen kan ha 32, 48, 64 eller fler hålrum.
|
Särdrag |
Formpressning |
Formsprutning |
|
Cykeltid |
2–4 sekunder (mycket snabbt) |
4–8 sekunder (beror på kavitation) |
|
Kavitation |
Obegränsad (roterande) |
Begränsad av maskinklämmans tonnage och valsens storlek |
|
Flexibilitet i kepsdesign |
Begränsad (symmetriska, enkla former) |
Hög (underskärningar, levande gångjärn, liners) |
|
Vikt konsistens |
Utmärkt (±0,3%) |
Bra (±1%) med ventilslussstyrning |
|
Initial verktygsinvestering |
Mycket hög (roterande press) |
Sänk för måttlig kavitation |
|
Materialavfall |
Minimal (ingen löpare) |
Kan vara noll med hot runner |
|
Bästa applikationen |
Enkla vatten/CSD-kapslar med hög volym |
Komplexa kepsar med foder, manipuleringsband |
Dom:För mycket enkla kapslar med ultrahög volym (t.ex. 28 mm vattenkapslar) är formpressning dominerande. Men för de flesta kapsyler som kräver precision, manipuleringsringar, linerintegration eller komplex geometri, är formsprutning med formar med hög kavitation det föredragna valet.
2. Hot Runner Valve Gate Control i lockformar
I formsprutningsformar för kapsyler med hög kavitation är den heta löparen hjärtat. Konventionella öppna grindar lämnar en grindrester som kan repa eller läcka. Ventilportar är viktiga för de flesta dryckeslock.
Hur ventilportar fungerar:
En pneumatiskt eller hydrauliskt manövrerad tapp rör sig framåt för att stänga porten efter att kaviteten har fyllts och packats. Detta skär av smältan rent och lämnar ett minimalt vittnesmärke.
Huvudkrav för kapsyler med hög kavitation:
Tips: För kapsyler med inre foder (t.ex. syrebarriärfoder för juicekapslar) placeras ofta ventilportar inuti lockets hålighet (underport) för att dölja resterna.
3. Höghastighetsutkastning: Mekanisk kontra pneumatiskI en 4-sekunders cykel måste utkastningen vara flammande snabb och absolut tillförlitlig. Två huvudmetoder används i mössformar:
Mekanisk utkastning (avdragningsplatta):
En fjäderbelastad stripperplatta omger kärnan. När formen öppnas skjuts avstrykarplattan framåt i förhållande till kärnan, vilket tar av locket. Detta är enkelt och robust, men returslaget lägger till en bråkdel av en sekund.
Pneumatisk utkastning (luftblåsning):
Tryckluft (3–6 bar) leds genom kärnan och blåser av locket. Detta är extremt snabbt och skonsamt, men kräver perfekt kärntätning och kan vara bullriga.
Typisk praxis för kapsyler med hög kavitation:
Kombinera en kort rörelse av avdragarplattan (2–3 mm) för att lyfta av locket från kärnan, följt av en luftblåsning för att trycka bort den. Avisoleringsplattan säkerställer att locket bryts jämnt från kärnan, medan luft fullbordar utstötningen utan att röra lockets tätningsyta.
Utkastningstider:Utkastningsslaget måste ske efter att formen är helt öppen för att undvika kollision med den fasta halvan. Avancerade formar använder kammanövrerade eller servodrivna stripperplattor för exakt timing.
4. Kylningsoptimering för lockformar
Kylning förbrukar 60–80 % av cykeltiden. I kapsyler med hög kavitation är effektiv kylning nyckeln till att uppnå cykler på under 5 sekunder.
Kärnkylning:Kärnstiftet är vanligtvis den hetaste delen. Traditionella raka kylkanaler i kärnan är ineffektiva.
Bättre metoder inkluderar:Bubblare (roterande rörinsatser): Kylvätska strömmar ner i ett litet rör till botten av kärnan och går tillbaka genom ringen och extraherar värme.
Spiral kylinsatser:Ett spiralformat spår är bearbetat i kärninsatsen, vilket skapar en spiralformad flödesbana för maximal ytkontakt.
Konform kylning (3D-tryckta skär): För komplexa kärnor kan additivt tillverkade skär med konforma kanaler minska kyltiden med 30–40 %.
Kavitets kylning:Kavitetshalvan behöver också aggressiv kylning. Använd bubblare eller raka kanaler så nära kavitetsytan som möjligt (1,5–2,5 mm avstånd).
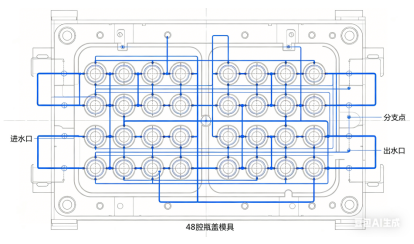
Kylvätskeflöde:Säkerställ turbulent flöde (Reynolds nummer > 5 000) i alla kanaler. Beräkna tryckfall; en form med 48 hålrum kan kräva flera kylkretsar parallellt för att bibehålla hög flödeshastighet.
Separation av kylkrets:För höga kepsar (t.ex. sportkepsar) kan separata kretsar för övre och nedre delar av kärnan eliminera ovalitet.

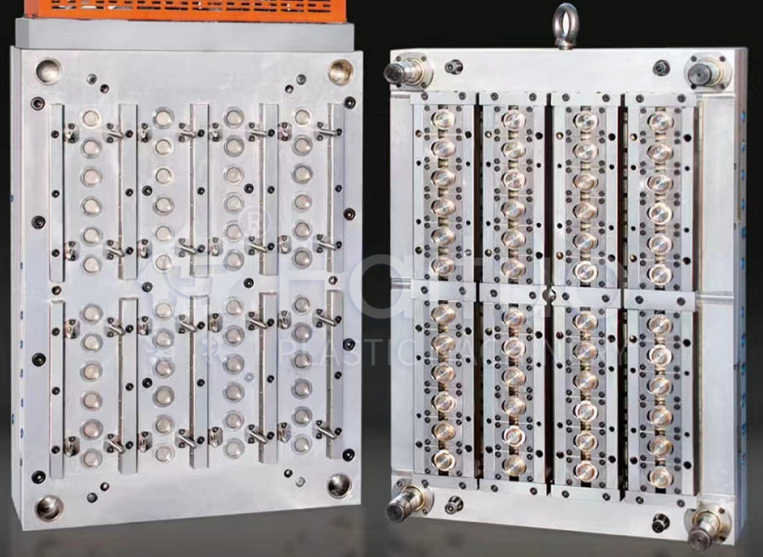
5. Fallstudie: 48-Cavity Carbonated Soft Dryck Cap Mould
Utmaning:Ett stort dryckesföretag behövde en form för 28 mm PCO 1881 CSD-kapslar (kolsyrade läskedrycker). Målcykel: 4,2 sekunder. Årlig volym: 80 miljoner caps. Material: PP + 5% antistatiskt medel.
Designmetod:
Resultat efter försök:
Lärdomar:Kombinationen av spiralkylning i kärnor och sekventiell ventilport var nyckeln. Kunden beställde senare en andra identisk form, och båda körs sida vid sida på två maskiner som producerar 2 500 kapsyler per minut totalt.
Högkavitationsformar som kör höga hastigheter kräver noggrant underhåll:
Slutsats
Kapsylar med hög hålighet och hög hastighet är tekniska underverk som tänjer på gränserna för formsprutning. Om du väljer kompression eller injektion beror på din volym, lockets komplexitet och investeringskapacitet. För formsprutade lock ligger framgången i tre pelare:
CSD-höljet med 48 hålrum visar att med korrekt design och precisionstillverkning kan formsprutning konkurrera med formpressning i hastighet samtidigt som den erbjuder mycket större designflexibilitet.
Som formtillverkare kommer att behärska dessa tekniker öppna dörrar till marknaden för högvolymförslutning, ett av de mest krävande men ändå givande segmenten i vår bransch.
Telefon: +86-18957424655
Mobil: +86-18957424655
E-post: sale@taizhoumold.com
Adress:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang-provinsen, Kina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alla rättigheter reserverade.