FÖLJ OSS:

Nyheter

Thin-Wall Packaging Mold Technology: Utmaningar och lösningar för höghastighets, stabil och precisionsgjutning

Introduktion

       Tunnväggiga förpackningar - tänk yoghurtbägare, margarinbaljor, delikatessförpackningar och tunnväggiga lock - representerar ett av de mest krävande segmenten inom formsprutningsindustrin. Delarnas väggtjocklek varierar vanligtvis från 0,25 mm till 1,0 mm, med flödeslängd-till-tjockleksförhållanden som ofta överstiger 200:1. Cykeltider mäts i sekunder (vanligtvis 3–8 sekunder), och årliga produktionsvolymer överstiger ofta 10 miljoner delar per form.

        Som en erfaren formtekniker som specialiserat sig på högkavitationsförpackningsformar har jag sett hur små designfel kan bli katastrofala vid tunnväggsgjutning. En gate-obalans på 5 % kan innebära att vissa håligheter är överpackade medan andra är korta. En kylningsvariation på 5°C kan orsaka skevhet som gör delar oanvändbara med 1 000 delar per timme.

        Denna article fokuserar på de viktigaste tekniska aspekterna av att designa och tillverka högpresterande tunnväggiga förpackningsformar. Oavsett om du formar tunnväggiga behållare, lock eller koppar, kommer det att hjälpa dig att förstå dessa principerdu uppnår snabbare cykler, bättre delkvalitet och längre formlivslängd.

1. Materialval för tunnväggiga formar

       Tunnväggsgjutning utsätter formar för extrema förhållanden: mycket höga insprutningstryck (upp till 2 000 bar), snabba uppvärmnings- och kylcykler och höghastighets smältflöde.

       Rekommenderade formstål:

Steel Betyg
Hårdhet
Nyckelegenskaper
Typisk tillämpning
H13 / 1,2344 / SKD61
48–52 HRC
Hög seghet, gbra termisk utmattningsbeständighet
Kärn- och kavitetsplattor, allmänna tunnväggiga formar
Rostfritt 1.2316 / S136
48–52 HRC
Korrosionsbeständighet för applikationer i kontakt med livsmedel
Förpackningar för sura eller våta produkter
DC53
58–62 HRC
Överlägsen slitstyrka för mycket fyllda material
Högkavitationsformar som bearbetar PP med >30 % fyllmedel

       Viktigt övervägande: För extremt hög kavitation (t.ex. 64 eller 96 kaviteter) måste själva formbasen vara gjord av höghållfast stål (t.ex. P20 förhärdat eller 1,2738) för att motstå insprutningstryck utan plåtavböjning.


2. Hot Runner System Design

       Den heta löparen är hjärtat i varje tunnväggig förpackningsform. Den måste leverera smälta till varje kavitet samtidigt med perfekt balans, minimalt tryckfall och exakt temperaturkontroll.

       Kritiska designelement:

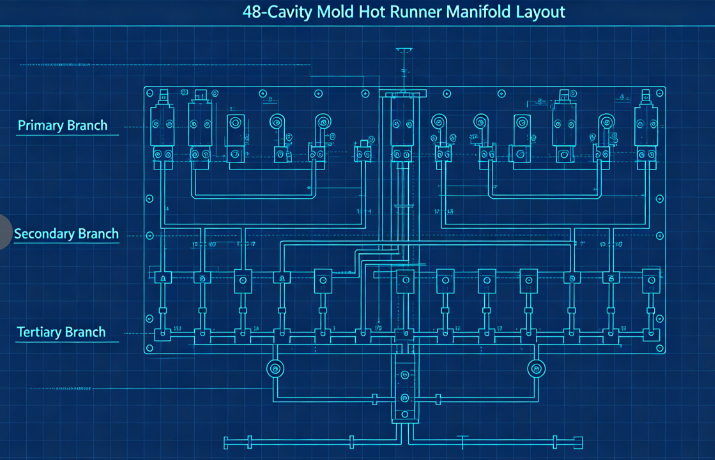
        a) Balanserade flödeskanaler: För formar med flera kaviteter (vanligtvis 32, 48, 64 eller 96 kaviteter) är naturlig balansering väsentlig. Detta innebär att varje kavitet har exakt samma flödeslängd. En typisk layout använder ett primärt grenrör, sekundära grenrör och tertiära grenar, alla bearbetade till identiska dimensioner.

        b) Porttyp och placering: För tunnväggiga containrar är de vanligaste grindtyperna: Kantportar (för delar med rak sidovägg)Ventilportar (för membran eller direkt ingång i botten)Ubåtsportar (för ren avskärning utan grindspår)Grinden måste dimensioneras rätt – för liten och skjuvuppvärmning orsakar nedbrytning; för stor, och grindspår blir oacceptabelt. Typiska grinddimensioner för tunnväggiga koppar varierar från 0,8 mm till 1,5 mm i diameter.

        c) Termisk balans: Varje munstycke måste ha oberoende temperaturkontroll. Fördelarkanalerna bör värmas upp jämnt (med tvåzons- eller trezonsvärmare) för att undvika heta fläckar eller kalla sniglar.

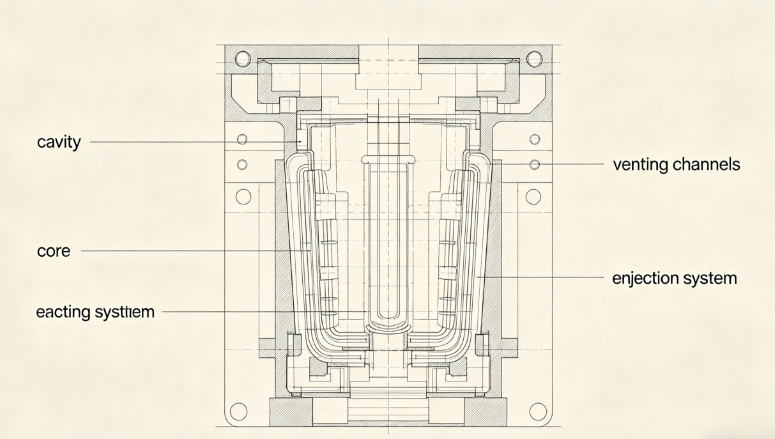
3. Kavitets- och kärndesign

       Tunnväggiga delar kräver extremt exakta hålrum och kärndimensioner för att uppnå konsekvent väggtjocklek.

       Viktiga överväganden:

        a) Väggtjockleksfördelning: Håll en jämn väggtjocklek inom ±0,02 mm. Tjockleksvariationer skapar differentiell kylning och skevhet. Använd formflödesanalys för att optimera designen innan du skär stål.

        b) Ventilation: Tunnväggsgjutning använder höghastighetssprutning (ofta 200–500 mm/s). Luft som är instängd i hålrummet måste strömma ut omedelbart. Rekommenderade ventilationsdjup: 0,02–0,03 mm för PP0,01–0,02 mm för PS eller PET

Ventiler bör placeras vid den sista punkten för att fylla, längs delningslinjen, och runt utkastarstift.c) Dragvinklar: För tunnväggiga delar rekommenderas ett minsta drag på 1° per sida (1,5–2° för djupare behållare). Otillräckligt drag leder till repor, vakuumlåsning och utkastningsproblem.

        d) Ytfinish: Kavitetsytor för klara eller blanka delar kräver SPI A-1 (spegel) finish; för ogenomskinliga mejeribehållare räcker SPI B-1 (600 grit).

4. Design av kylsystem

        Kylning dominerar cykeltiden i tunnväggig formning - vanligtvis står för 60–80 % av den totala cykeln. Effektiv kylning är nyckeln till hög produktivitet.

       Designprinciper:

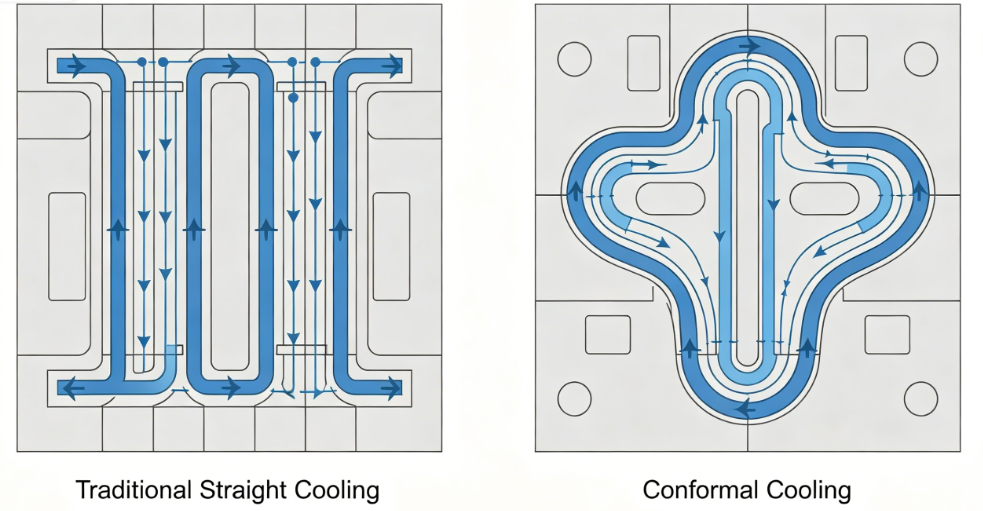
        a) Konform kylning: Traditionella rakt borrade kylkanaler är ofta för långt från kavitetens yta. Konforma kylkanaler – som följer delens kontur – kan minska kyltiden med 30–50 %. De skapas vanligtvis med 3D-utskrift eller CNC-bearbetning av skär med böjda kanaler.

        b) Parametrar för kylkanal:

  • Diameter: 8–12 mm
  • Avstånd från kavitets yta: 1,5–2,0 gånger kanaldiameter
  • Avstånd mellan kanaler: 3–4 gånger kanaldiameter
  • Kylvätskeflöde: turbulent flöde (Reynolds nummer >5 000)

        c) Högeffektiv kylning: Använd bubblare eller bafflar i kärnan där utrymmet är begränsat. För höga kärnor, installera spiralkylningsinsatser eller värmerör.

        d) Separation av kylkrets: Oberoende kretsar för kavitets- och kärnplattor tillåter olika flödeshastigheter och temperaturer för att optimera frigöring av delar och minimera skevhet.

5. Utkastningssystem

       Tunnväggiga delar har låg styvhet och kan lätt deformeras under utkastning. Utkastningssystemet måste vara skonsamt men ändå pålitligt.

       Designrekommendationer:

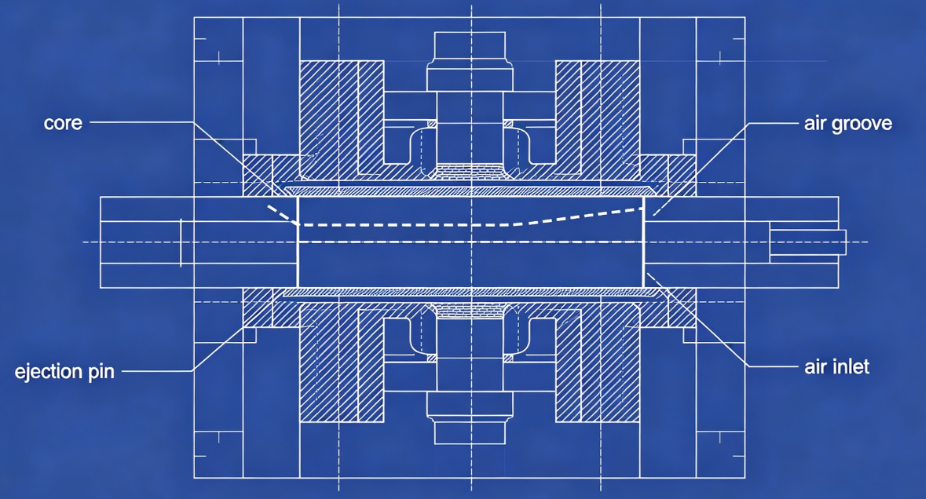
       a) Luftutkastning: För många tunnväggiga behållare (särskilt koppar) är luftassisterat utkast idealiskt. Tryckluft (2–4 bar) förs in mellan kärnan och delen genom mikrospår eller porösa insatser, vilket flyter delen från kärnan.

       b) Avisoleringsplatta: För delar med underskärningar eller djupa sidoväggar ger en mekanisk avstrykarplatta jämn utstötningskraft över hela delens omkrets.

       c) Ejektorstift: När stift är oundvikliga, använd många stift med liten diameter (2–3 mm) placerade på ribbor eller dolda ytor. Undvik stora stift som lämnar synliga märken.

       d) Timing: Utkastningssekvensen bör starta först efter att delen har svalnat tillräckligt för att undvika deformation. Använd en kort kylfördröjning efter att formen öppnats.

6. Bearbetningsöverväganden

       Även den bästa formen kan inte producera bra delar utan korrekta processinställningar. Nyckelparametrar för tunnväggsgjutning:

Parameter
Typiskt intervall
Anteckningar
Insprutningshastighet
200–500 mm/s
Hög hastighet fyller tunna sektioner innan frysning
Insprutningstryck
1 200–2 000 bar
Krävs för att övervinna flödesmotstånd
Smälttemperatur
190–240°C (PP), 230–280°C (PS)
Optimera för viskositet
Formtemperatur
10–25°C (kall löpare) eller 30–60°C (varm löpare)
Balanserad kylning
Mottryck
5–15 bar
För plastisk konsistens
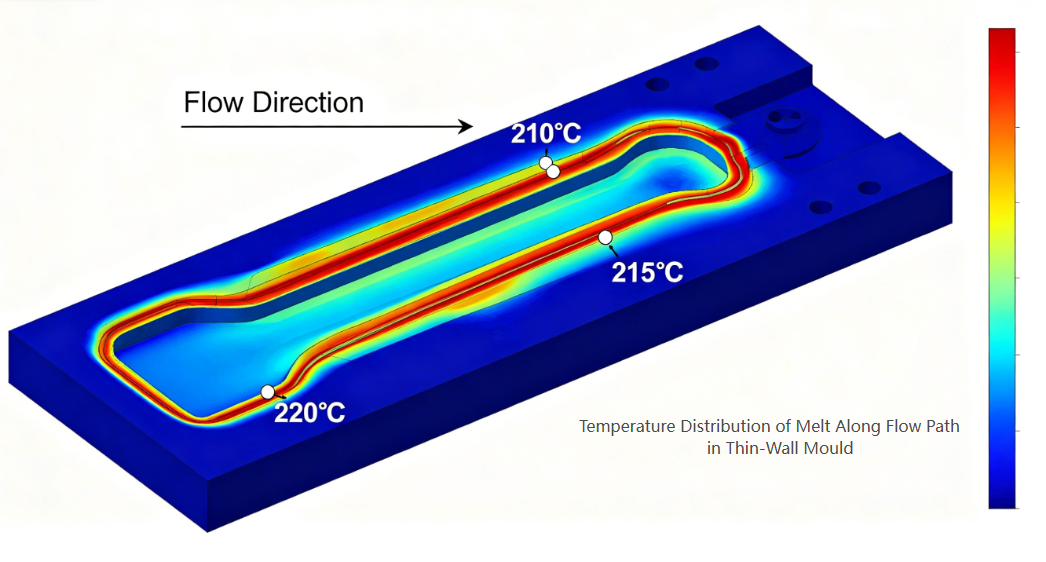
        Viktig: Tunnväggsgjutning använder ofta höga skjuvhastigheter, vilket orsakar betydande skjuvvärme. Den faktiska smälttemperaturen vid grinden kan vara 20–40°C högre än den inställda trumtemperaturen. Ta hänsyn till detta vid val av formmaterial och portdesign.


7. Vanliga defekter och lindring

Defekt
Mögelrelaterad orsak
Lösning
Korta skott
Otillräcklig ventilation eller underdimensionerade grindar
Lägg till ventiler vid flödesändpunkterna; förstora portar
Warpage
Ojämn kylning eller obalanserad fyllning
Förbättra kylningslikformigheten; balanslöpare
Diskbänksmärken
Dålig portplacering eller otillräcklig packning
Flytta grinden till tjock sektion; lägg till packningstid
Grindresten för hög
Portdesign felaktig
Byt till ventilport eller ubåtsport
Klibbar på kärnan
Otillräckligt drag eller luftutkastningsfel
Öka draget; rena luftspår
Brännmärken
Otillräcklig ventilation
Fördjupa ventilerna inom materialgränserna

Fallstudie: 48-Cavity Yoghurt Cup Mould

        Cutmaning: En kund krävde en form med 48 hålrum för 150 ml yoghurtbägare (PP, 0,45 mm väggtjocklek, 4-sekunders cykel, årligkräver 20 miljoner delar).

        Vidtagna åtgärder:

  • Använde H13 (1.2344) ESR i cavititeter och kärnor för termisk utmattningsbeständighet.
  • Designad en fullt balanserad 48-kavitets varmlöpare med ventilportar.
  • Applicerade konforma kylkanaler i både kavitets- och kärnplattor (tillverkade insatser).
  • Extra luftutkastningssystem med 0,02 mm luftspår på kärnor.
  • Använde formflödesanalys för att optimera portplaceringar och ventilation.

        Resultat:

  • Auppnådde konsekvent fyllning (±2 % viktvariation över hålrum)
  • Kyltid reducerad från 2,8 s till 1,6 s (total cykel3,9 s)
  • Defektfrekvens <0,3 %
  • Mögel har producerat över 30 miljoner delar wmed inget större underhåll
Slutsats

       Tunnväggig förpackningsformteknik representerar höjdpunkten inom formsprutningsteknik. Kraven på hög kavitation, undersekundscykler och noll-defekt produktion pressar alla aspekter av formdesign till dess gränser. Framgångsrika tunnväggiga formar kräver:

Precision i hålrum/kärnbearbetning (±0,01 mm)

Balans i heta löparflödeskanaler

Effektivitet i konform kylning

Tillförlitlighet i utkastsystem

Förståelse för materialbeteende och processdynamik

       Feller formtillverkare som är villiga att investera i avancerade designverktyg och precisionstillverkning, erbjuder tunnväggiga förpackningssektorn enorma möjligheter – både när det gäller tekniska utmaningar och affärstillväxt.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera