Formsprutningsdefekter är ofta frustrerande. När en del kommer ut med sänkor, skevheter, brännmärken eller korta skott, är den första reaktionen från många produktionschefer att justera maskinparametrar – temperatur, tryck, insprutningshastighet eller kylningstid. Även om dessa justeringar ibland hjälper, ligger grundorsaken ofta djupare: i själva formen.
Som en erfaren formtekniker har jag varit med om otaliga fall där veckor slösats bort på parameterjustering, bara för att konstatera att formdesignen var den verkliga boven. Sanningen är,en väldesignad form kan producera kvalitetsdelar även med ett brett bearbetningsfönster; en dåligt utformad form kommer aldrig att producera jämn kvalitet, oavsett hur finjusterad maskinen är.
Den här artikeln fokuserar på de mögelrelaterade orsakerna till vanliga formsprutningsdefekter. Genom att förstå dessa relationer kan formtillverkare och formsprutare samarbeta mer effektivt – åtgärda problem vid källan snarare än att tillämpa tillfälliga korrigeringar.
Hur det ser ut: Formhålan är inte helt fylld; delkanter saknas eller är rundade.
Mögelrelaterade orsaker:
Lösningar:
Hur det ser ut: Ytfördjupningar, vanligtvis ovanför tjocka revben eller utsprång.
Mögelrelaterade orsaker:
Lösningar:

Hur det ser ut:Delen är vriden, böjd eller ojämn efter utkastning.
Mögelrelaterade orsaker:
Lösningar:
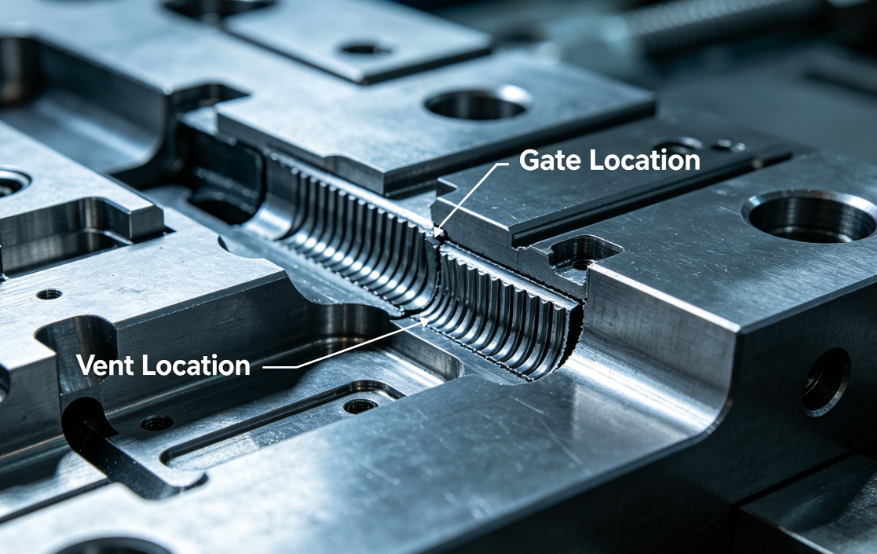
Hur det ser ut:Bruna eller svarta brännmärken, vanligtvis i slutet av flödet eller i djupa revben.
Mögelrelaterade orsaker:
Lösningar:
Hur det ser ut:Tunn överflödig plast vid avskiljningslinjen, utkastarstiftshål eller skjutreglage.
Mögelrelaterade orsaker:
Lösningar:
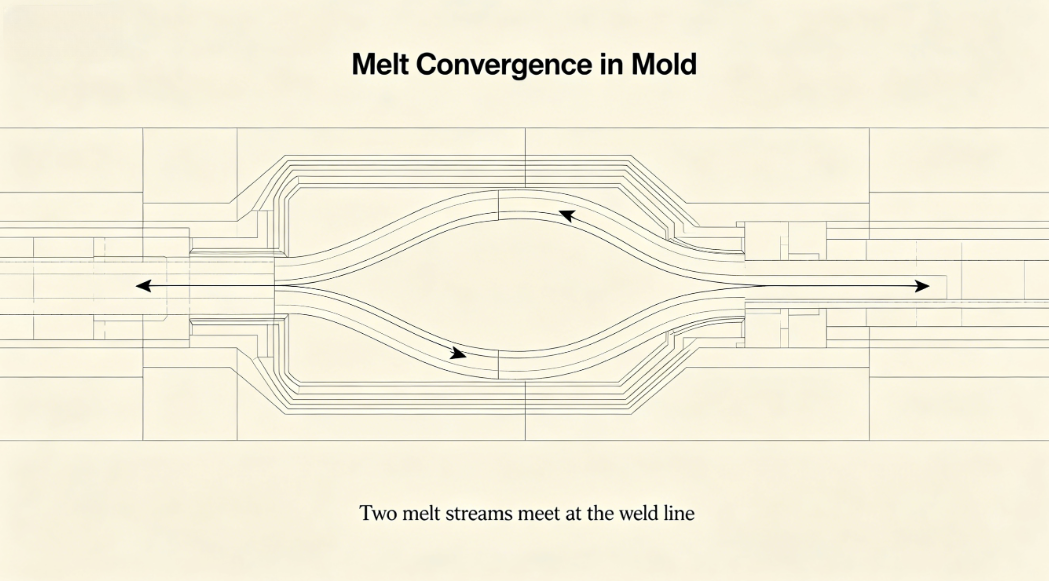
Hur det ser ut:Synliga linjer där två flödesfronter möts; ofta åtföljd av svaghet.
Mögelrelaterade orsaker:
Lösningar:
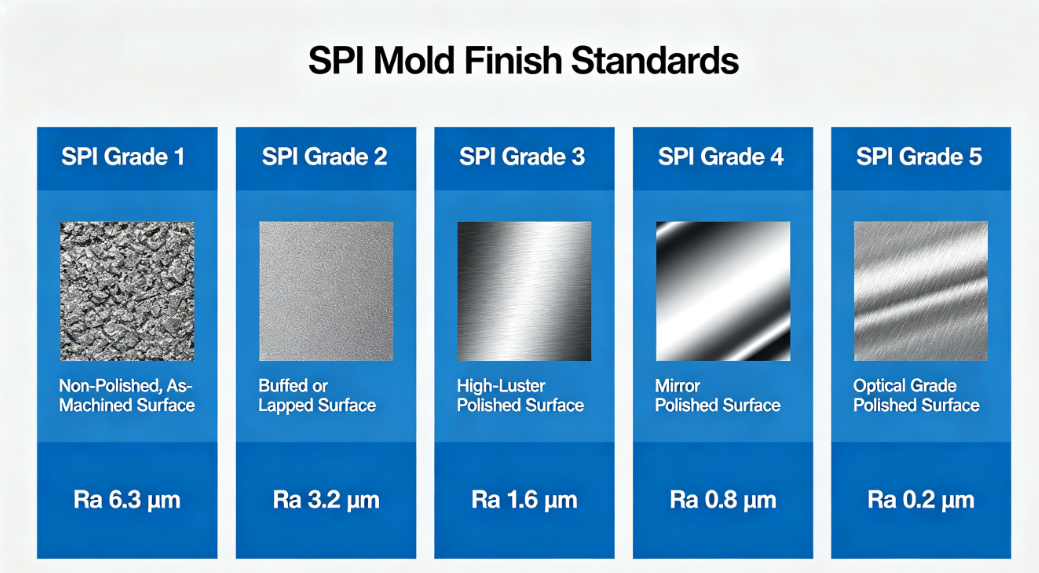
Hur de ser ut:Ränder, vågiga mönster eller matta områden på delytan.
Mögelrelaterade orsaker:
Lösningar:
Hur det ser ut:Upphöjda eller nedsänkta märken där ejektorstiften kommer i kontakt med delen.
Mögelrelaterade orsaker:
Lösningar:
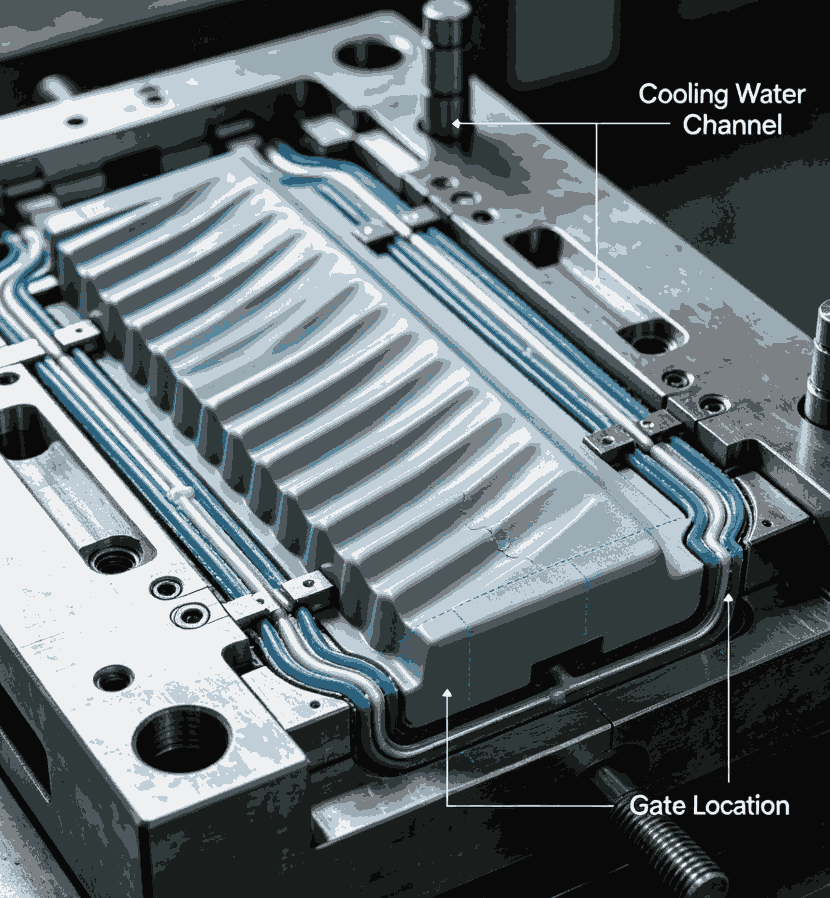
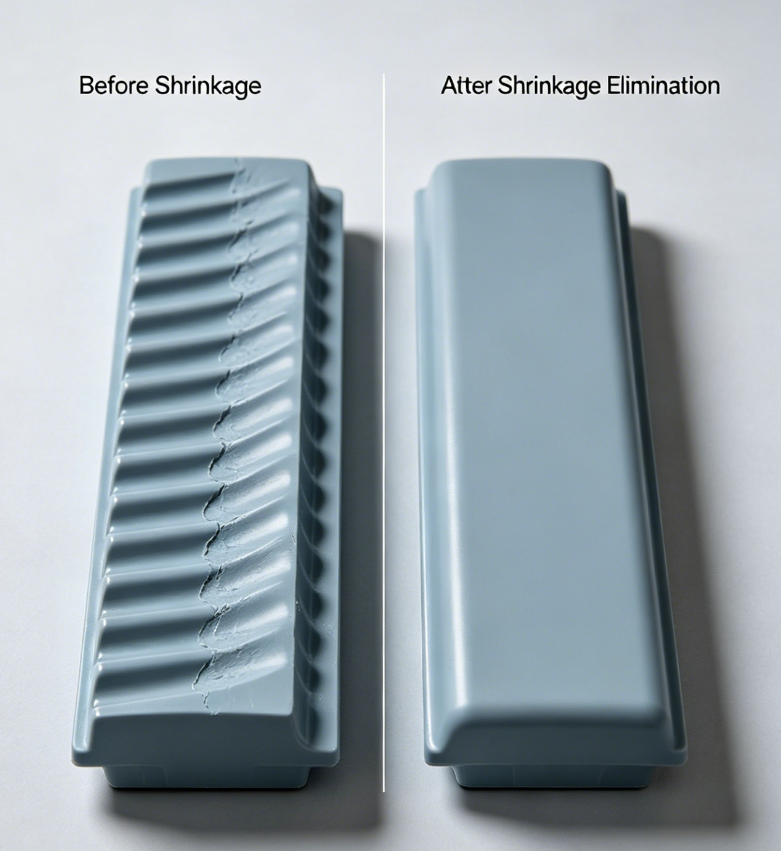
En kund som tillverkade en 32-håls pennform rapporterade ihållande skevhet och sjunkmärken på fästområdet för klämman. Efter två veckors justeringar av maskinparameter utan förbättring genomförde vi en formgranskning.
Resultat:
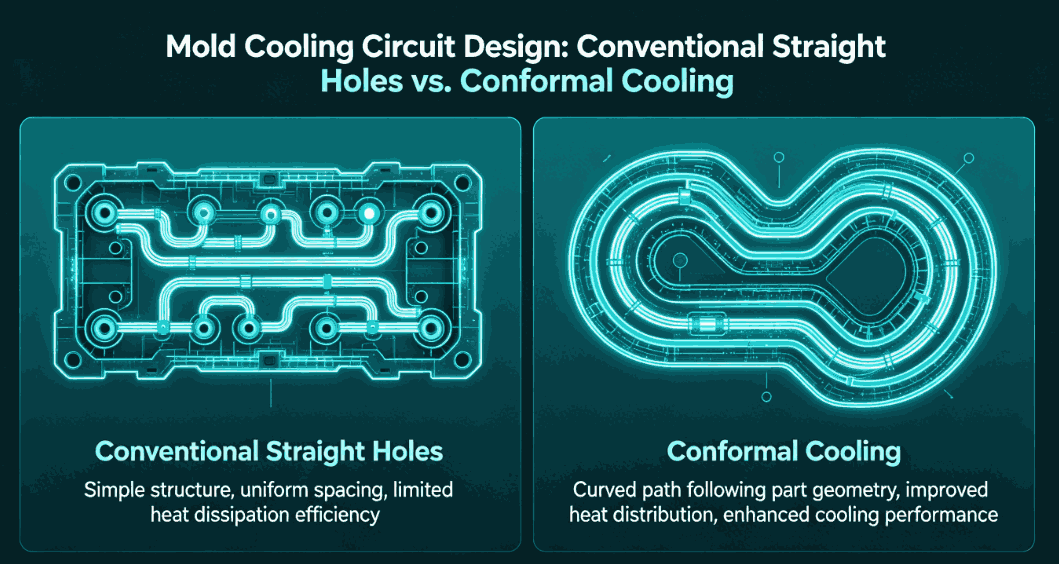
Vidtagna åtgärder:
Resultat:
Skevhet minskat med 80 %; sjunkmärken eliminerade. Produktionsavfallet sjönk från 12 % till 2 %.
Förhållandet mellan formsprutningsdefekter och formen är direkt och ofta dominerande. Även om processparametrar ibland kan kompensera för mindre mögelproblem, ligger den grundläggande lösningen i bra formdesign – korrekt gating, balanserad kylning, tillräcklig ventilation, robust utkastning och korrekta dragvinklar.
Som formtillverkare sträcker sig vårt ansvar bortom att leverera en form som passar maskinen. Vi måste designa formar som är förlåtande, robusta och optimerade för det specifika materialet och detaljgeometrin. För formsprutare möjliggör förståelse av dessa formrelaterade orsaker effektivare felsökning och bättre kommunikation med formleverantörer.
När du stöter på en ihållande defekt, innan du rör maskinens kontroller, fråga: Kan mögelet vara orsaken?
Telefon: +86-18957424655
Mobil: +86-18957424655
E-post: sale@taizhoumold.com
Adress:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang-provinsen, Kina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Alla rättigheter reserverade.